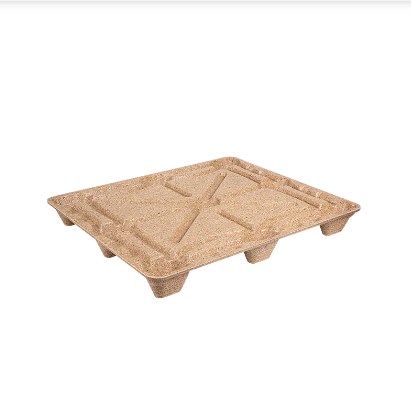
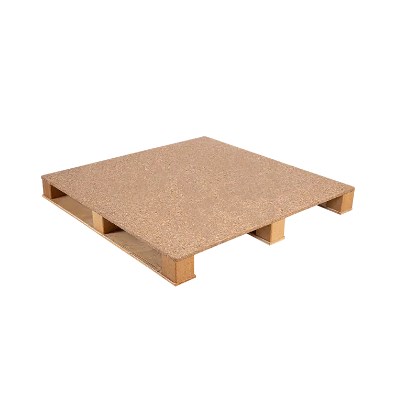
Palet kayu cetakan, juga dikenal sebagai palet kayu tekan, palet kayu tekan, atau palet kayu tekan , diproduksi dengan menggabungkan partikel atau serat kayu olahan dengan bahan pengikat dan membentuk campuran di dalam cetakan yang dipanaskan di bawah tekanan.
Tidak seperti palet kayu paku konvensional, dek palet, rusuk penyangga, kaki, dan geometri pintu masuk garpu dapat dibentuk sebagai satu struktur terintegrasi. Pendekatan manufaktur ini memungkinkan pengurangan komponen yang lepas, mengontrol geometri palet, membuat desain yang dapat disusun, dan memanfaatkan serbuk gergaji, serutan kayu, serat kayu daur ulang, dan residu pemrosesan kayu lain yang sesuai.
Namun, bagi pembeli dan produsen palet, keberhasilan pembentukan palet kayu bergantung pada lebih dari sekadar meningkatkan tekanan pengepresan. Kelembaban bahan baku, distribusi partikel, kimia pengikat, suhu cetakan, berat muatan, geometri cetakan, waktu pengawetan, dan pendinginan semuanya berinteraksi.
Panduan ini menjelaskan pertimbangan teknik utama yang terlibat dalam perancangan dan pembuatan palet kayu cetakan untuk aplikasi logistik dan ekspor.
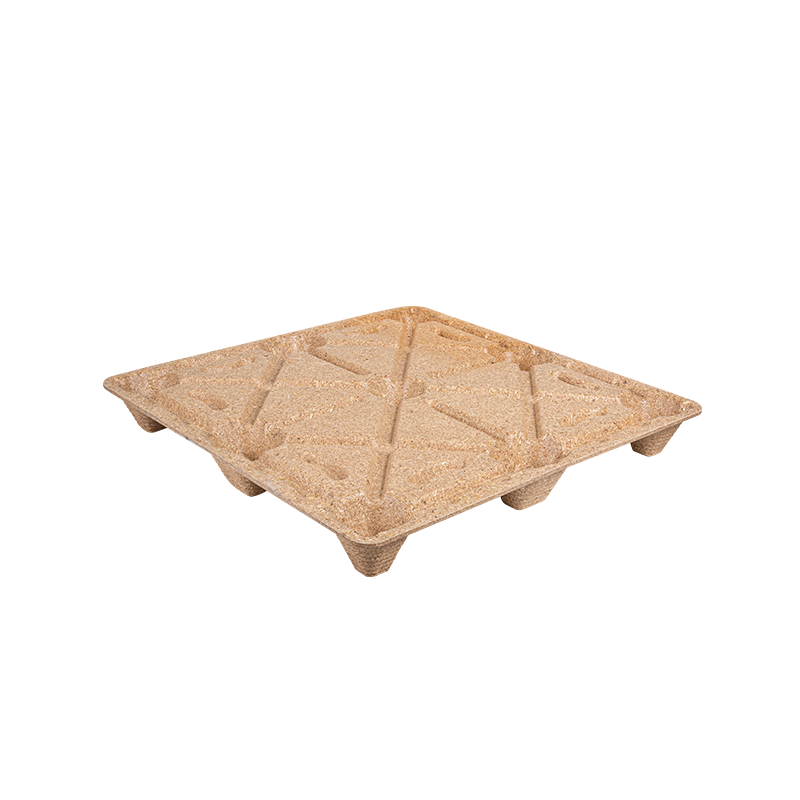
1. Proses Pembuatan Pallet Kayu Cetakan dan Parameter Pembentukan Kritis
Garis palet cetakan yang khas mengikuti urutan yang terkontrol:
Persiapan Bahan Baku → Penghancuran dan Penyaringan → Pengeringan dan Pengkondisian Kelembapan → Pencampuran Perekat → Penimbangan Pengisian → Pengisian Cetakan → Pengepresan Panas → Pengawetan → Pembongkaran → Pendinginan → Inspeksi
Persiapan Bahan Baku
Serpihan kayu, serbuk gergaji, serutan, dan kayu daur ulang biasanya perlu diproses menjadi distribusi partikel yang cukup konsisten sebelum dicetak.
Potongan yang terlalu besar dapat mencegah pengisian rongga yang seragam, sementara jumlah butiran halus yang berlebihan dapat meningkatkan kebutuhan bahan pengikat dan mengurangi permeabilitas selama pengepresan panas.
Kontrol kelembapan sangat penting. Proses kayu cetakan yang dipublikasikan biasanya menggunakan bahan dengan kadar air kurang dari 10%, meskipun beberapa sistem pengikat dan jalur produksi beroperasi pada tingkat yang berbeda. Oleh karena itu, nilai optimal harus ditetapkan melalui uji coba, bukan disalin dari jalur produksi lain.
Jendela Pengembangan Khas
Nilai-nilai berikut harus diperlakukan sebagai titik awal untuk pengembangan proses, bukan spesifikasi universal .
| Kondisi Bahan Baku | Kisaran Kelembapan Awal | Suhu Cetakan | Tekanan Pembentuk Efektif | Siklus Perkembangan Khas |
| Serbuk gergaji halus/serat kayu | 5–10% | 150–200°C | 2–5 MPa | 2–6 menit |
| Campuran partikel kayu daur ulang | 6–10% | 160–210°C | 2,5–5 MPa | 3–8 menit |
| Serpihan/untaian yang lebih kasar | Bergantung pada pengikat | 150–220°C | 2–5 MPa | 3–10 menit |
Proses cetakan kayu yang bersejarah melaporkan suhu cetakan disekitarnya 150–220°C , tekanan sekitar 20–80kg/cm² , dan waktu pencetakan mulai dari detik hingga beberapa menit. Sistem untaian kayu cetakan lainnya menggunakan secara kasar 300–700 psi dengan siklus pers kira-kira 2–10 menit , tergantung pada ketebalan, kepadatan, kelembaban, dan bahan kimia pengikat.
Poin pentingnya adalah itu spesies kayu saja tidak menentukan pengaturan pengepresan . Ukuran partikel, kepadatan curah, pengikat, ketebalan palet, kedalaman rusuk, desain cetakan, dan distribusi muatan seringkali sama pentingnya.
Pemantauan Produksi yang Direkomendasikan
Untuk lini baru, pos pemeriksaan QC yang berguna meliputi:
- Kelembaban bahan baku: setiap batch yang masuk dan setidaknya setiap jam selama produksi
- Dosis pengikat: setiap batch formulasi
- Berat muatan: potongan pertama dan pemeriksaan berkala selama setiap shift
- Suhu cetakan: terus menerus direkam
- Tekan tekanan dan waktu tinggal: dicatat untuk setiap siklus di mana pencatatan data PLC tersedia
- Dimensi kritis: artikel pertama ditambah pengambilan sampel dalam proses yang dijadwalkan
- Berat palet: pengambilan sampel SPC berkala untuk mengidentifikasi variasi biaya
- Tes beban destruktif: sesuai dengan rencana validasi produksi yang disetujui
Pengoptimalan proses harus menggunakan hasil uji dimensi, kepadatan, kelembapan, dan beban aktual untuk menentukan jendela produksi yang dapat diterima.
2. Desain Cetakan dan Perkakas untuk Palet Kayu Cetakan Bersarang
Cetakan menentukan lebih dari sekedar penampilan palet. Itu mengontrol aliran material, kekakuan struktural, efisiensi penyatuan, aksesibilitas garpu, kepadatan lokal, dan keandalan pembongkaran .
Elemen desain penting meliputi:
Sudut Draf
Dinding vertikal dan kaki palet yang dalam memerlukan aliran udara yang cukup agar dapat terlepas dengan bersih dari cetakan. Desain awal mungkin dimulai 1–3 derajat , dengan rancangan tambahan dipertimbangkan untuk fitur sarang yang lebih dalam atau permukaan yang rentan lengket.
Iga dan Penguat
Daripada hanya membuat seluruh palet lebih tebal, penguatan harus dikonsentrasikan pada:
- zona masuk garpu;
- kaki palet;
- transisi dek;
- daerah dengan momen lentur yang tinggi;
- jalur perpindahan beban antara dek dan penyangga.
Transisi yang mulus dan jari-jari internal yang besar membantu mengurangi konsentrasi tegangan dan meningkatkan aliran material.
Geometri Bersarang
Untuk palet yang dapat disarangkan, teknisi harus memeriksa:
jarak bebas dek atas, kaki lancip, kedalaman sarang, jarak pemisahan, tinggi palet bertumpuk
Palet yang bertumpuk terlalu rapat mungkin sulit dipisahkan setelah disimpan, sementara jarak yang terlalu jauh akan menyia-nyiakan volume pengangkutan.
Ventilasi dan Aliran Material
Rongga yang dalam dapat memerangkap uap atau mencegah material mencapai sudut. Oleh karena itu, ventilasi cetakan, distribusi umpan, dan penempatan muatan lokal harus dievaluasi sebelum peralatan produksi diselesaikan.
File teknik yang berguna biasanya mencakup:
- LANGKAH
- IGES
- Parasolid
- DXF untuk profil 2D dan gambar inspeksi
Sebelum membuat cetakan produksi penuh, produsen dapat menggunakannya Model geometri cetak 3D, sisipan prototipe mesin, atau alat pengembangan aluminium untuk memverifikasi dimensi palet, jarak bebas garpu, sarang, dan kesesuaian paket.
Tinjauan desain cetakan dasar harus menanyakan:
- Bisakah palet dilepas tanpa merusak tulang rusuk atau kaki?
- Apakah muatan mampu mencapai setiap rongga yang dalam?
- Apakah area kritis cukup tebal tanpa material yang tidak diperlukan?
- Bisakah area yang aus diganti dengan sisipan?
- Apakah zona pemanasan seimbang?
- Apakah ventilasi dan permukaan jamur dapat dibersihkan dengan mudah?
- Bisakah dimensi kritis diukur menggunakan alat ukur yang dapat diulang?
3. Bahan Baku Kayu, Perekat dan Pertimbangan Kepatuhan A.S
Biaya bahan baku merupakan salah satu daya tarik produksi palet cetakan karena proses yang sesuai dapat dimanfaatkan serbuk gergaji, serutan kayu, partikel kayu yang diperoleh kembali, dan sisa pengolahan kayu bersih lainnya .
Namun, bahan baku daur ulang harus dikontrol.
Pecahan logam, plastik, cat, kulit kayu berlebih, tanah, atau limbah yang terkontaminasi bahan kimia dapat mengganggu pencetakan dan dapat menimbulkan masalah kepatuhan atau kualitas.
Seleksi Pengikat
Kelompok pengikat yang umum dalam aplikasi kayu rekayasa mencakup sistem fenolik dan pengikat berbasis isosianat seperti MDI.
| Pertimbangan Pengikat | Pengikat Tipe Fenolik | Pengikat Tipe MDI |
| Ketahanan terhadap kelembaban | Bagus | Sangat bagus |
| Ikatan struktural | Bagus | Tinggi |
| Kondisi penyembuhan | Ketergantungan pada panas | Tinggily formulation dependent |
| Kontribusi formaldehida | Harus dievaluasi | Tidak ada tambahan formaldehida dari isosianat itu sendiri |
| Sensitivitas pemrosesan | Sedang | Membutuhkan kontrol kelembaban dan penanganan yang hati-hati |
| Biaya | Seringkali kompetitif | Seringkali lebih tinggi |
Formulasi yang tepat harus menyeimbangkan kekuatan mekanik, ketahanan terhadap kelembapan, waktu pemrosesan, persyaratan emisi, kemampuan daur ulang, dan biaya.
TSCA Judul VI dan CARB
Kesalahan umum adalah menyatakan bahwa setiap palet kayu yang dicetak diatur secara otomatis di bawah Judul TSCA VI .
EPA secara khusus mengatur kategori produk kayu komposit diantaranya kayu lapis keras, papan serat kepadatan menengah, dan papan partikel , bersama dengan barang jadi yang berlaku yang mengandung produk yang diatur tersebut. Oleh karena itu, produsen palet cetakan harus menentukan apakah konstruksi material spesifiknya termasuk dalam definisi peraturan daripada secara otomatis mengklaim bahwa semua palet cetakan memerlukan sertifikasi TSCA Judul VI.
Untuk proyek-proyek di Amerika Serikat, tim pengadaan dan kepatuhan harus meninjau:
- klasifikasi bahan baku;
- kimia pengikat;
- SDS pemasok dan dokumentasi teknis;
- persyaratan formaldehida yang berlaku;
- dokumentasi konten daur ulang;
- Persyaratan sumber FSC atau SFI jika ditentukan oleh pembeli.
ISPM 15 dan Kayu Olahan
ISPM 15 terutama mengatasi risiko fitosanitasi dari bahan kemasan kayu mentah digunakan dalam perdagangan internasional.
Standar IPPC tidak mencakup kemasan kayu yang dibuat dari kayu yang telah diproses sedemikian rupa sehingga secara efektif bebas dari risiko hama, dengan kayu lapis sebagai contohnya.
Prinsip kayu olahan ini dapat menjadi keuntungan penting untuk palet cetakan atau palet kayu tekan yang diproduksi dengan benar. Namun, eksportir harus mengkonfirmasi klasifikasi palet tertentu dan persyaratan negara tujuan daripada hanya mengandalkan pernyataan pemasaran.
4. Pemangkasan, Toleransi Dimensi dan Pengujian Kinerja Pallet
Setelah pembongkaran dan pendinginan, palet mungkin memerlukan pemangkasan tepi, pelepasan flash, pengeboran, penandaan identifikasi, pengamplasan, atau operasi penyelesaian lainnya.
Untuk produksi berulang, pemangkasan CNC dapat menghasilkan:
- panjang dan lebar palet;
- bukaan garpu;
- geometri sudut;
- menemukan fitur;
- guntingan khusus.
Daripada menerapkan toleransi pemesinan yang terlalu ketat pada keseluruhan palet, gambar harus dapat diidentifikasi dimensi kritis-untuk-fungsi .
Misalnya, gambar pembangunan mungkin menargetkan kira-kira ±1–2 mm pada dimensi terkontrol yang dipilih dan ±2–3 mm pada dimensi keseluruhan yang lebih besar , namun toleransi sebenarnya harus dikonfirmasi oleh studi kemampuan cetakan dan data produksi.
Validasi Kinerja Palet
Tes penting mungkin termasuk:
- kompresi statis;
- pembengkokan dek;
- penanganan dinamis;
- penanganan forklift;
- ketahanan terhadap benturan atau jatuh;
- stabilitas penumpukan;
- simulasi rak dimana palet dimaksudkan untuk penggunaan rak;
- tes pengkondisian kelembaban.
Saat ini ISO 8611-1:2025 menetapkan metode untuk mengevaluasi palet datar baru, termasuk pengujian beban nominal, pengujian beban kerja maksimum, dan perbandingan ketahanan. ISO 8611-2:2025 membahas persyaratan kinerja dan pemilihan tes.
Untuk aplikasi AS, ASTM D1185-98a(2025) menyediakan metode pengujian kompresi statis, tekukan, dan dinamis untuk palet yang dibuat dari bahan termasuk kayu solid dan komposit kayu. ASTM juga merekomendasikan pengujian lapangan untuk memverifikasi kinerja di lingkungan distribusi yang diinginkan.
Untuk pelanggan yang menggunakan yang umum 48 × 40 dalam tapak palet AS , kompatibilitas juga harus diperiksa terhadap forklift pelanggan, jack palet, konveyor, rak, sistem pembungkus regangan, dan otomatisasi gudang.
5. Penskalaan Produksi Pallet Cetakan: Biaya, Hasil dan Pemecahan Masalah
Prototipe yang sukses tidak secara otomatis menghasilkan jalur produksi yang ekonomis.
Saat melakukan penskalaan dari produksi percontohan ke beberapa shift, produsen harus melacak:
waktu siklus, waktu kerja, ketersediaan cetakan, waktu pergantian, kapasitas pengering, kapasitas pencampuran perekat, tenaga kerja, laju skrap, dan waktu pendinginan.
Model biaya per unit sederhana dapat ditulis sebagai:
Biaya Satuan = Bahan Baku Kayu Pengikat Energi Tenaga Kerja Pemeliharaan Cetakan Scrap Amortisasi Penyusutan Peralatan
Untuk investasi cetakan:
Biaya Cetakan per Palet = Total Investasi Cetakan Produksi Seumur Hidup yang Diharapkan
Oleh karena itu, model produksi harus mencakup:
| Biaya / Production Variable | Masukan |
| Tekan waktu siklus | menit/siklus |
| Rongga per cetakan | buah |
| Jam operasional | jam/hari |
| OEE | % |
| hari kerja | hari/tahun |
| Produksi tahunan | palet/tahun |
| Konsumsi kayu | kg/palet |
| Konsumsi pengikat | kg/palet |
| Listrik/energi panas | per palet |
| Tingkat memo | % |
| Investasi cetakan | Rp |
| Umur cetakan yang diharapkan | siklus |
Hal ini memungkinkan pembeli membandingkan keekonomian satu mesin press dengan beberapa cetakan, beberapa mesin press, atau tingkat otomatisasi yang lebih tinggi.
Cacat Cetakan Umum
| Cacat | Kemungkinan Penyebabnya | Pemeriksaan Pertama | Tindakan Korektif |
| Pengisian tidak lengkap | Biaya tidak mencukupi atau distribusi buruk | Mengisi beban | Menyeimbangkan kembali penempatan biaya |
| Kekosongan permukaan | Inkonsistensi kelembaban atau pengikat | Kelembaban dan pencampuran | Pengeringan dan pencampuran yang benar |
| halaman melengkung | Pemanasan atau pendinginan yang tidak merata | Peta suhu cetakan | Seimbangkan pemanasan dan pendinginan |
| Tulang rusuk yang lemah | Aliran material yang buruk | Pengisian rongga tulang rusuk | Memodifikasi distribusi atau geometri cetakan |
| Delaminasi | Penyembuhan yang tidak lengkap | Siklus dan pengikat | Sesuaikan kondisi penyembuhan |
| Lampu kilat berlebih | Harga yang terlalu mahal atau keausan cetakan | Menutup permukaan | Kurangi biaya atau servis cetakan |
Data tren harus digunakan bila memungkinkan. Peningkatan bertahap dalam berat palet, flash, variasi suhu, atau penyimpangan dimensi dapat mengungkap masalah proses sebelum terjadi kegagalan besar.
Mengembangkan Palet Kayu Cetakan Khusus dengan Ronsun
Desain palet cetakan yang paling efektif dimulai dengan aplikasi logistik sebenarnya.
Saat mendiskusikan proyek palet baru dengan Ronsun Impor & Ekspor Co, Ltd. , informasi berguna meliputi:
- panjang, lebar, dan tinggi palet yang dibutuhkan;
- persyaratan beban statis dan dinamis;
- pintu masuk forklift dan jack palet;
- kondisi penyimpanan lantai, tumpukan, atau rak;
- persyaratan bersarang;
- tujuan ekspor;
- volume pembelian tahunan;
- persyaratan lingkungan atau konten daur ulang;
- pengujian yang diperlukan atau dokumentasi kepatuhan.
Ronsun dapat bekerja sama dengan pembeli untuk mengevaluasi spesifikasi palet, struktur palet cetakan, opsi material, persyaratan sampel, dan kebutuhan proyek khusus.
Untuk sumber palet kayu cetakan khusus atau evaluasi teknis, hubungi Ronsun Impor & Ekspor Co, Ltd. melalui ronsun-ecopallet.com dengan gambar palet Anda, target muatan, aplikasi, dan volume pembelian yang diharapkan.
Pertanyaan Umum
Berapa tekanan, suhu, dan waktu siklus yang biasanya digunakan untuk palet kayu cetakan?
Proses kayu cetakan yang dipublikasikan mencakup rentang yang luas, namun kurang lebih 150–220°C, 2–5 MPa, dan beberapa menit per siklus dapat dijadikan acuan awal pengembangan. Parameter akhir harus divalidasi untuk bahan baku spesifik, bahan pengikat, ketebalan, dan cetakan.
Bagaimana seharusnya cetakan palet kayu yang dapat dicetak dirancang?
Cetakan harus memperhitungkan sudut draft, kaki meruncing, jarak bebas bersarang, tulang rusuk penguat, geometri masuk garpu, aliran material, ventilasi, keseragaman pemanasan, dan demolding.
Perekat mana yang terbaik untuk aplikasi palet cetakan AS?
Tidak ada satu pun pengikat terbaik. Sistem berbasis MDI dapat memberikan ikatan tahan lembab yang kuat, sedangkan sistem fenolik cocok untuk kayu rekayasa yang tahan lama. Seleksi harus mempertimbangkan kinerja, kondisi proses, emisi, biaya, dan penerapan peraturan.
Standar apa yang digunakan untuk menguji kapasitas muatan palet yang dicetak?
Referensi umum meliputi ISO 8611-1:2025, ISO 8611-2:2025, dan ASTM D1185-98a(2025) . Urutan pengujian yang sesuai bergantung pada lingkungan penanganan dan penyimpanan yang diinginkan.
Bagaimana cara menghitung ROI palet cetakan?
Perkirakan hasil tahunan terlebih dahulu, lalu hitung bahan baku, pengikat, tenaga kerja, energi, pemeliharaan, sisa, penyusutan peralatan, dan amortisasi cetakan per palet. Bandingkan biaya unit yang dihasilkan dengan pembelian palet dan biaya logistik saat ini.
Apa saja cacat cetakan palet yang paling umum?
Masalah yang umum terjadi antara lain pengisian rongga yang tidak lengkap, rongga permukaan, flash yang berlebihan, rusuk yang lemah, delaminasi, lengket, dan melengkung. Pemecahan masalah harus dimulai dengan berat muatan, kelembapan, dosis pengikat, suhu cetakan, riwayat tekanan, dan kondisi pendinginan.