Mengurangi berat palet dapat menurunkan konsumsi bahan, menyederhanakan penanganan, dan mengurangi jumlah massa kemasan yang diangkut pada setiap pengiriman. Namun untuk palet kayu cetakan, bobot yang lebih ringan bukan sekadar soal penggunaan lebih sedikit serat. Pindahkan material dari lokasi yang salah, dan akibatnya mungkin defleksi dek yang berlebihan, kaki yang lemah, area masuk garpu yang rusak, atau penurunan kinerja penumpukan.
Oleh karena itu, tantangan tekniknya lebih tepat: produsen perlu menghilangkan massa yang tidak diperlukan sambil mempertahankan dukungan material dan struktural yang diperlukan di area bertekanan tinggi. Geometri cetakan, distribusi kepadatan, persiapan partikel kayu, dosis pengikat, berat muatan dan parameter pengepresan panas semuanya berkontribusi pada keseimbangan kekuatan-terhadap-berat akhir.
Prinsip inti: Tujuannya bukan untuk membuat palet seringan mungkin. Hal ini bertujuan untuk memproduksi palet paling ringan yang secara konsisten memenuhi persyaratan kinerja aplikasi logistik yang dimaksudkan.
Berat Pallet Merupakan Target Teknik, Bukan Sekadar Tujuan Penghematan Material
Setiap kilogram yang ditambahkan ke palet mempunyai konsekuensi. Berat yang lebih besar biasanya berarti lebih banyak serat kayu dan bahan pengikat, biaya bahan tambahan, dan lebih banyak massa pengemasan yang bergerak melalui rantai pasokan. Untuk pengiriman yang mendekati batas muatan truk atau kontainer, berat tara palet juga dapat mengurangi jumlah kargo yang dapat diangkut untuk dijual.
Ekstrem yang berlawanan menciptakan masalah yang berbeda. Palet yang telah diringankan secara agresif mungkin masih terlihat dapat diterima namun menunjukkan pembengkokan berlebihan di bawah beban, kelemahan lokal di sekitar kaki, atau ketahanan yang tidak memadai terhadap penanganan forklift berulang kali.
Inilah sebabnya mengapa pengembangan palet cetakan semakin fokus efisiensi kekuatan terhadap berat daripada berat badan saja. Pabrikan menentukan kinerja struktural yang diperlukan untuk aplikasi tersebut dan kemudian bekerja mundur untuk mengoptimalkan penggunaan material.

Terlalu Berat Konsumsi bahan yang lebih tinggi Massa transportasi yang lebih tinggi Kepadatan yang mungkin tidak diperlukan
OPTIMALKAN
Terlalu Ringan Risiko defleksi lebih tinggi Struktur lokal yang lemah Mengurangi daya tahan penanganan
Desain yang benar juga tergantung pada bagaimana palet akan ditopang. Palet yang diletakkan sepenuhnya di lantai mengalami tekanan yang berbeda dengan palet yang ditopang pada balok rak gudang atau ditangani berulang kali oleh forklift. Oleh karena itu, pengurangan berat harus selalu dievaluasi berdasarkan kondisi pemuatan dan penanganan yang ditentukan.
Geometri Cetakan Menentukan Di Mana Bahan Sebenarnya Dibutuhkan
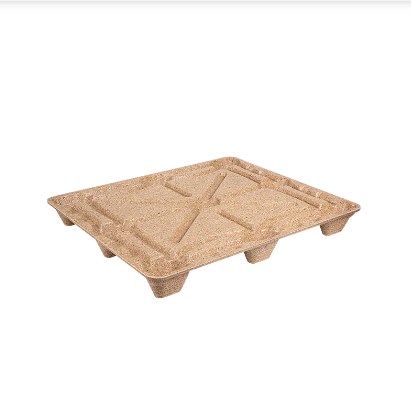
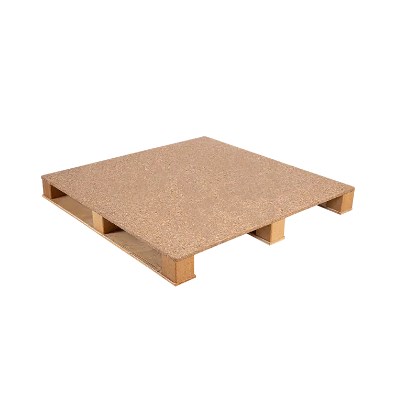
Salah satu ciri penting pembuatan palet kayu cetakan adalah palet dapat dibentuk sebagai struktur tiga dimensi yang terintegrasi. Daripada hanya mengandalkan papan dan balok yang seragam, para insinyur dapat membuat rusuk, kaki, transisi melengkung, dan zona masuk garpu yang diperkuat langsung di dalam cetakan.
Hal ini memungkinkan untuk menempatkan lebih banyak material di tempat yang kebutuhan strukturalnya tinggi dan mengurangi material yang tidak diperlukan di tempat yang tegangannya lebih rendah.
| Area Palet | Permintaan Mekanik Utama | Strategi Pengendalian Berat Badan yang Khas |
| Pusat dek | Membengkokkan dan mendistribusikan beban kargo | Gunakan rusuk atau kontur untuk meningkatkan kekakuan tanpa meningkatkan ketebalan secara merata |
| Kaki | Kompresi, penumpukan dan dampak lokal | Pertahankan material dan kepadatan lokal yang cukup |
| Area masuk garpu | Penanganan dan dampak yang berulang | Perkuat geometri di sekitar zona kontak |
| Sudut | Menangani dampak dan stres lokal | Pertahankan ketebalan yang terkontrol dan transisi yang mulus |
| Permukaan dengan tegangan rendah | Permintaan struktural yang terbatas | Hapus volume yang tidak perlu jika pengujian memastikan volume tersebut aman |
Iga Dapat Menambah Kekakuan Tanpa Menambah Ketebalan Dek Penuh
Meningkatkan ketebalan seluruh dek palet adalah cara sederhana untuk menambahkan material, namun jarang merupakan cara paling efisien untuk meningkatkan kekakuan. Tulang rusuk yang diposisikan dengan benar dapat meningkatkan kedalaman bagian struktur dan meningkatkan ketahanan terhadap tekukan sekaligus memusatkan material di sepanjang jalur beban penting.
Prinsip yang sama banyak digunakan dalam komponen industri cetakan: geometri melakukan sebagian pekerjaan struktural sehingga material tidak harus melakukan semuanya melalui massa saja.
Kaki dan Zona Transisi Tidak Bisa Diringankan Sembarangan
Kaki palet membawa beban terkonsentrasi dan memindahkan beban tersebut ke dek. Oleh karena itu, area yang menghubungkan kaki, rusuk, dan dek utama dapat mengalami tekanan lokal yang tinggi.
Jika bobot yang lebih ringan menyebabkan perubahan ketebalan secara tiba-tiba atau material yang tidak mencukupi di sekitar transisi ini, palet dapat mengembangkan zona lemah meskipun kepadatan rata-ratanya masih dapat diterima. Transisi yang membulat, radius yang memadai, dan penguatan lokal yang terkontrol dapat membantu mendistribusikan stres dengan lebih efektif.
Pelajaran desain: Menghapus 500 gram dari area dek bertekanan rendah mungkin memiliki pengaruh yang sangat kecil terhadap kinerja. Menghapus jumlah yang sama dari transisi kaki atau tulang rusuk yang kritis dapat menimbulkan konsekuensi struktural yang jauh lebih besar.
Kontrol Kepadatan Sama Pentingnya dengan Geometri Palet
Berat palet berkaitan erat dengan volume cetakan dan kepadatan material. Meskipun dua palet berasal dari cetakan yang sama, perubahan berat muatan, kelembapan, pengepakan partikel, atau perilaku pengepresan dapat menghasilkan bobot akhir yang berbeda.
Kepadatan yang lebih tinggi sering kali meningkatkan kontak partikel dan dapat meningkatkan kekakuan struktur, namun memaksimalkan kepadatan tidak secara otomatis diinginkan. Kepadatan yang berlebihan meningkatkan konsumsi bahan mentah dan massa palet serta hanya memberikan sedikit nilai tambahan setelah kinerja yang diperlukan telah tercapai.
Di sisi lain, kepadatan yang tidak memadai dapat mengakibatkan porositas yang berlebihan, ikatan lokal yang buruk, defleksi yang lebih tinggi, dan berkurangnya ketahanan terhadap benturan.
Prinsip Optimasi Berat Badan Targetkan kepadatan stabil terendah yang berulang kali memenuhi kinerja struktural palet yang disyaratkan.
Kepadatan Rata-rata Tidak Menceritakan Keseluruhan Cerita
Dua palet dapat memiliki berat akhir yang sama persis, namun kinerjanya berbeda karena materialnya didistribusikan secara berbeda.
Bayangkan dua palet dengan massa yang sama. Yang pertama, material yang cukup terkonsentrasi di sekitar kaki, tulang rusuk, dan struktur penahan beban lainnya. Yang kedua, kelebihan material tetap berada di area dengan tekanan rendah sementara kaki relatif kurang terisi. Skalanya menunjukkan angka yang sama, tetapi efisiensi strukturalnya berbeda.
Oleh karena itu, produsen perlu mengendalikan keduanya kepadatan keseluruhan dan distribusi kepadatan lokal . Pengisian cetakan, aliran partikel, dan pengepresan yang konsisten sangat penting untuk mencapai keseimbangan ini.
Ukuran Partikel Mempengaruhi Seberapa Efisien Bahan Dapat Digunakan
Residu kayu daur ulang yang digunakan untuk palet cetakan dapat mengandung partikel dengan berbagai ukuran dan bentuk. Distribusi tersebut mempengaruhi seberapa mudah material mengisi cetakan, seberapa padat partikel berkumpul dan berapa banyak bahan pengikat yang diperlukan untuk menciptakan struktur yang stabil.
Partikel yang Terlalu Besar Dapat Membuat Bagian yang Tipis Sulit Diisi
Partikel berukuran besar mungkin tidak dapat menyebar dengan mudah ke bagian rusuk yang sempit, sudut, atau bagian cetakan yang dalam. Pengisian yang buruk dapat menciptakan rongga atau area dengan kepadatan rendah, sehingga produsen harus mengimbanginya dengan meningkatkan bobot muatan secara keseluruhan. Hal ini menambah massa tanpa serta merta menyelesaikan masalah sebenarnya.
Denda Berlebihan Dapat Meningkatkan Permintaan Binder
Partikel yang sangat halus memiliki luas permukaan yang tinggi dibandingkan massanya. Ketika proporsi denda meningkat secara signifikan, permintaan perekat dan perilaku pemrosesan dapat berubah. Oleh karena itu, formulasi yang dirancang untuk distribusi satu partikel mungkin menjadi kurang efisien jika bahan bakunya dialihkan ke bahan yang jauh lebih halus.
| Kondisi Bahan Baku | Kemungkinan Efek Manufaktur | Kemungkinan Konsekuensi Berat |
| Terlalu banyak partikel berukuran besar | Pengisian yang buruk di area detail | Biaya tambahan dapat digunakan sebagai kompensasi |
| Denda yang berlebihan | Luas permukaan lebih tinggi dan kebutuhan pengikat berbeda | Potensi peningkatan resin atau kepadatan |
| Campuran partikel yang sangat bervariasi | Mengubah kepadatan massal antar batch | Berat palet yang sudah jadi menjadi kurang stabil |
| Distribusi partikel terkendali | Pengisian dan pemadatan lebih dapat diprediksi | Pengisian daya lebih stabil dan bobot akhir |
Oleh karena itu, tujuannya bukan untuk mengidentifikasi satu ukuran partikel universal untuk setiap palet yang dicetak. Produsen menetapkan distribusi ukuran partikel yang sesuai dengan geometri cetakan tertentu, sistem pengikat, kondisi pengepresan, dan kinerja palet yang diperlukan.
Optimasi Binder Dapat Mengurangi Massa—Tetapi Terlalu Sedikit Menghasilkan Penghematan Palsu
Perekat juga berkontribusi terhadap total massa dan biaya palet. Mengurangi dosis bahan pengikat mungkin tampak seperti strategi yang mudah untuk meringankan beban, namun hubungan antara kandungan bahan pengikat dan kinerja tidak linier.
Jika tingkat pengikat berada di bawah kisaran pemrosesan yang divalidasi, produsen mungkin akan melihat berkurangnya ikatan internal, sensitivitas yang lebih besar terhadap kelembapan, kinerja benturan yang lebih lemah, atau peningkatan laju sisa. Penghematan material dalam jumlah kecil dapat dengan cepat hilang jika semakin banyak palet yang gagal dalam inspeksi atau kinerjanya buruk dalam servis.
Distribusi yang Lebih Baik Akan Lebih Berharga Daripada Lebih Banyak Perekat
Tantangan proses yang umum adalah distribusi bahan pengikat yang tidak merata. Beberapa area campuran serat menjadi kaya resin sementara area lainnya tidak memiliki cukup perekat. Meningkatkan dosis pengikat total mungkin menyembunyikan sebagian masalah, namun tidak menyelesaikan masalah yang mendasari kurangnya keseragaman.
Kelembapan serat yang lebih konsisten, distribusi partikel yang terkontrol, viskositas perekat yang stabil, dan pencampuran yang efektif memungkinkan produsen mencapai ikatan yang andal tanpa menggunakan resin berlebihan sebagai batas keamanan.
Efisiensi material tidak hanya datang dari pengurangan spesifikasi. Meningkatkan konsistensi proses dapat mengurangi kebutuhan akan kelebihan serat dan bahan pengikat yang sebelumnya ditambahkan untuk mengimbangi variasi produksi.
Charge Weight Control Mencegah Palet Kelebihan Berat Badan dan Lemah
Sebelum pengepresan panas, sejumlah serat dan bahan pengikat yang telah disiapkan dimasukkan ke dalam cetakan. Hal ini biasa disebut dengan tagihan. Konsistensi muatan ini mempunyai pengaruh langsung terhadap berat palet jadi.
Muatan yang berlebihan dapat menghasilkan palet yang kelebihan berat badan, meningkatkan konsumsi bahan dan berkontribusi terhadap kilatan cahaya di sekitar area perpisahan cetakan. Muatan yang tidak mencukupi dapat menyebabkan pengisian tidak lengkap, rusuk tipis, kaki lemah, atau zona dengan kepadatan rendah.
Persiapan Bahan Baku → Pencampuran Pengikat → Biaya Terukur → Pengepresan Panas → Berat Palet Selesai
Dosis berdasarkan berat sangat berguna ketika melibatkan serat daur ulang karena kepadatan curah dapat berubah antar batch bahan. Volume hopper yang berisi massa tertentu kemarin mungkin berisi massa yang berbeda hari ini jika ukuran partikel, kelembapan, atau pemadatan berubah.
Berat Palet yang Selesai Juga Merupakan Sinyal Produksi
Produsen dapat menggunakan bobot jadi lebih dari sekadar spesifikasi produk. Ini dapat berfungsi sebagai indikator pengendalian proses awal.
Jika palet dari cetakan yang sama secara bertahap menjadi lebih berat, penyebabnya mungkin termasuk peningkatan bobot muatan, perubahan kelembapan, kepadatan bahan baku yang berbeda, atau penambahan bahan pengikat yang lebih tinggi. Jika variabilitas bobot tiba-tiba meningkat, hal ini dapat mengindikasikan bahwa persiapan material di bagian hulu menjadi kurang stabil.
| Tren Berat Badan | Area yang Mungkin untuk Diselidiki |
| Berat rata-rata meningkat secara bertahap | Pengaturan pengisian daya, kelembapan, dosis pengikat, atau kepadatan bahan baku |
| Berat rata-rata menurun secara bertahap | Pengisian daya yang kurang, perubahan aliran material, atau kalibrasi takaran |
| Variasi berat badan meningkat | Konsistensi bahan baku, variasi kelembaban atau ketidakstabilan dosis |
| Berat badan benar tetapi hasil tes lebih lemah | Distribusi kepadatan, kondisi ikatan atau tekanan daripada massa total |
Pengepresan Panas Menentukan Apakah Material yang Lebih Sedikit Masih Dapat Berkinerja Handal
Desain yang ringan bergantung pada proses pencetakan yang stabil. Bahkan palet yang dirancang dengan baik dengan bahan yang disiapkan dengan hati-hati dapat kehilangan kinerja jika tekanan, suhu, atau waktu pengeringan bervariasi melebihi jangka waktu produksi yang divalidasi.
Tekanan
Mengontrol konsolidasi, kontak partikel, dan kepadatan struktural akhir. Tekanan yang tidak memadai dapat mengakibatkan konsolidasi wilayah menjadi buruk.
Suhu
Mempengaruhi proses pengawetan bahan pengikat, perilaku serat kayu, dan pergerakan kelembapan selama siklus pencetakan.
Waktu Tinggal
Memberikan waktu untuk konsolidasi dan penyembuhan perekat. Waktu yang tidak mencukupi dapat membuat ikatan internal tidak lengkap.
kelembaban
Berinteraksi dengan perpindahan panas, plastisisasi serat, dan pembentukan uap selama pengepresan.
Hubungan ini menjelaskan mengapa pengurangan material biasanya harus mengikuti stabilisasi proses dibandingkan mendahuluinya. Jika produsen mengurangi bobot muatan sebelum kelembapan, suhu, dan takaran dapat dikontrol, variasi produksi alami dapat mendorong beberapa palet di bawah ambang batas kinerja yang disyaratkan.
Pendekatan yang lebih andal adalah dengan menetapkan garis dasar yang stabil, mengurangi bobot dalam langkah-langkah yang terkendali, menguji palet yang dihasilkan, dan mengidentifikasi titik di mana pengurangan material lebih lanjut mulai mengurangi kekakuan, ketahanan, atau kinerja penanganan.
Bagaimana Produsen Memverifikasi Bahwa Palet Yang Lebih Ringan Masih Cukup Kuat
Desain yang lebih ringan tidak boleh disetujui hanya karena penampilan atau perhitungan penghematan berat saja. Kinerja harus diverifikasi pada palet yang sudah jadi dalam kondisi pemuatan yang mewakili aplikasi yang dimaksudkan.
ISO 8611-1:2025 menyediakan metode pengujian untuk mengevaluasi palet datar baru dan mengelompokkan metode tersebut berdasarkan pengujian beban nominal, pengujian beban kerja maksimum, dan perbandingan ketahanan. ISO 8611-2:2025 membahas persyaratan kinerja untuk menetapkan beban nominal dan memilih pengujian untuk lingkungan penanganan yang berbeda.
Standar ini juga memperkuat prinsip teknik yang penting: pengujian beban laboratorium tidak menghilangkan nilai validasi desain palet tertentu dalam lingkungan pengoperasian sebenarnya.
Dimensi Verifikasi ukuran keseluruhan, geometri kaki, bukaan garpu, dan fitur cetakan penting.
Berat Selesai Konfirmasikan bahwa produksi tetap berada dalam kisaran produksi yang ditentukan.
Pembengkokan & Lendutan Evaluasi bagaimana palet berperilaku dalam kondisi dukungan dan muatan yang relevan.
Kompresi Periksa perpindahan beban melalui geladak, kaki dan struktur susun.
Penanganan Dinamis Evaluasi tekanan masuk, pergerakan, dan penanganan praktis forklift yang berulang.
Daya tahan Tentukan apakah penanganan berulang akan mengubah kinerja palet seiring waktu.
Setiap Perubahan Penurunan Berat Badan Memiliki Variabel Kinerja Yang Harus Diperiksa Ulang
| Perubahan Optimasi | Apa yang Harus Divalidasi Ulang? |
| Mengurangi ketebalan dek | Kekakuan lentur dan defleksi |
| Mengurangi total berat muatan | Kinerja beban keseluruhan dan pengisian cetakan |
| Ubah geometri tulang rusuk | Tegangan lokal dan kekakuan dek |
| Kurangi dosis pengikat | Ikatan internal dan kinerja kelembapan |
| Kurangi kepadatan rata-rata | Daya tahan benturan, kompresi, dan penanganan |
| Ubah distribusi partikel | Konsistensi pengisian, kekuatan dan variasi produksi |
Inilah sebabnya mengapa peringkat muatan palet tidak boleh ditafsirkan tanpa konteks. Pemuatan statis, penanganan dinamis, dan kondisi yang didukung atau dipetakan dapat memberikan tuntutan yang sangat berbeda pada palet yang sama.
Berat Pallet yang Lebih Rendah Dapat Mengurangi Biaya Selain Bahan Baku
Ketika kekuatan yang diperlukan telah dipertahankan, bobot palet yang lebih rendah dapat memberikan manfaat lebih dari sekadar menghemat serat kayu.
Lebih Banyak Muatan Mungkin Tersedia dalam Pengiriman Berat Terbatas
Perhatikan ilustrasi pengiriman menggunakan 1.000 palet. Jika optimalisasi teknik mengurangi setiap palet sebesar 2kg tanpa mengubah kinerja yang diperlukan, pengiriman akan membawa massa tara palet 2.000 kg lebih sedikit.
Hal ini tidak secara otomatis menghasilkan penghematan pengangkutan. Jika truk atau kontainer mencapai batas volumenya jauh sebelum batas muatannya, manfaatnya mungkin terbatas. Namun dalam pengiriman dengan beban terbatas, bobot tara palet yang lebih rendah dapat memberikan lebih banyak kapasitas yang tersedia untuk kargo komersial.
Massa yang Lebih Rendah Dapat Menyederhanakan Penanganan Palet Kosong
Berat juga mempengaruhi pergerakan sebelum dan sesudah palet membawa muatan. Operasi logistik besar dapat menangani ribuan palet kosong di antara jalur produksi, gudang, dan area pementasan. Mengurangi massa yang tidak perlu dapat meningkatkan efisiensi penanganan material bila diulangi pada volume palet besar.
Efisiensi Material Mendukung Produk yang Lebih Efisien Sumber Daya
Menggunakan lebih sedikit serat dan pengikat untuk fungsi logistik yang diperlukan juga dapat meningkatkan efisiensi material. Namun, keuntungan ini hanya ada jika palet yang lebih ringan mempertahankan kinerja yang diharapkan dan tidak meningkatkan kerusakan atau penggantian dini.
Ilustrasi Perhitungan Penghematan Berat Badan
2 kg Pengurangan berat per palet
1.000 Palet dikirim
2.000kg Lebih sedikit massa kemasan yang dipindahkan
Contoh ini hanya menggambarkan pengaruh berat tara palet. Penghematan pengangkutan sebenarnya bergantung pada batas muatan, volume pengiriman, dimensi palet, dan konfigurasi pengangkutan.
Sasarannya Bukanlah Palet Paling Ringan—Melainkan Palet Paling Efisien
Optimalisasi berat dalam pembuatan palet kayu cetakan pada akhirnya merupakan upaya efisiensi struktural. Produsen tidak dapat mencapai bobot yang lebih ringan hanya dengan menghilangkan serat atau menurunkan dosis pengikat di seluruh produk.
Sebaliknya, desain yang sukses terkoordinasi geometri cetakan, penempatan tulang rusuk, kepadatan lokal, distribusi partikel, kontrol perekat, berat muatan dan kondisi pengepresan panas . Material disimpan di sekitar daerah penahan beban yang kritis dan dikurangi hanya jika analisis teknik dan pengujian menunjukkan bahwa material tersebut tidak diperlukan.
Hasilnya tidak boleh dinilai dari berat palet saja. Palet yang benar-benar efisien menggunakan jumlah material minimum yang praktis sambil tetap memberikan stabilitas dimensi, kinerja muatan, dan ketahanan penanganan yang dibutuhkan oleh sistem logistik.
Mengevaluasi Persyaratan Berat dan Beban Pallet Kayu Cetakan?
Ronsun Impor & Ekspor Co, Ltd memasok solusi palet kayu cetakan untuk logistik industri, pergudangan, dan pengiriman internasional. Spesifikasi palet dapat dievaluasi berdasarkan dimensi, berat muatan, metode penanganan, kondisi penyimpanan, dan persyaratan aplikasi.
Pertanyaan yang Sering Diajukan
Apakah palet kayu yang dibentuk lebih ringan secara otomatis memiliki kekuatan yang lebih rendah?
Kinerja palet bergantung pada geometri struktur, kepadatan lokal, distribusi serat, kinerja pengikat, dan kondisi produksi. Palet yang lebih ringan dengan rusuk yang efisien dan area penahan beban yang diperkuat dengan baik dapat memiliki kinerja yang berbeda dari desain yang lebih berat yang menggunakan material dengan kurang efisien.
Apa yang menentukan berat palet kayu yang dibentuk?
Faktor-faktor penting termasuk dimensi dan geometri palet, kepadatan cetakan, berat muatan serat, kadar air, dosis pengikat dan distribusi bahan ke seluruh cetakan.
Bisakah produsen mengurangi jumlah serat kayu untuk membuat palet lebih ringan?
Mengurangi serat tanpa desain ulang dan pengujian dapat menyebabkan pengisian tidak lengkap, area dengan kepadatan rendah, defleksi berlebihan, atau kaki dan rusuk lemah. Pengurangan bobot harus dilakukan dalam langkah-langkah terkendali dan diikuti dengan validasi dimensi dan kinerja.
Bagaimana tulang rusuk membantu mengurangi berat palet yang dicetak?
Tulang rusuk meningkatkan kedalaman dan kekakuan struktural di area tertentu, memungkinkan produsen memperkuat jalur muatan penting tanpa membuat seluruh dek palet menjadi lebih tebal secara seragam.
Mengapa dua palet kayu yang dibentuk dengan berat yang sama dapat memiliki kekuatan yang berbeda?
Massa total tidak menunjukkan dimana letak material tersebut. Perbedaan kepadatan lokal, geometri rusuk, distribusi pengikat, pengepakan partikel, dan kondisi pengepresan dapat menghasilkan kinerja struktur yang berbeda secara signifikan pada berat akhir yang sama.
Bagaimana seharusnya pembeli membandingkan berat palet dan kapasitas muatan?
Pembeli harus mempertimbangkan kondisi muatan yang disebutkan, metode penyangga palet, defleksi, lingkungan penanganan, dan ketahanan daripada hanya membandingkan massa palet dengan satu angka muatan utama. Kondisi statis, dinamis, dan rak dapat memberikan tuntutan yang sangat berbeda pada palet.